油圧式とサーボクランク式の違いは?抜型裁断機の選び方を解説
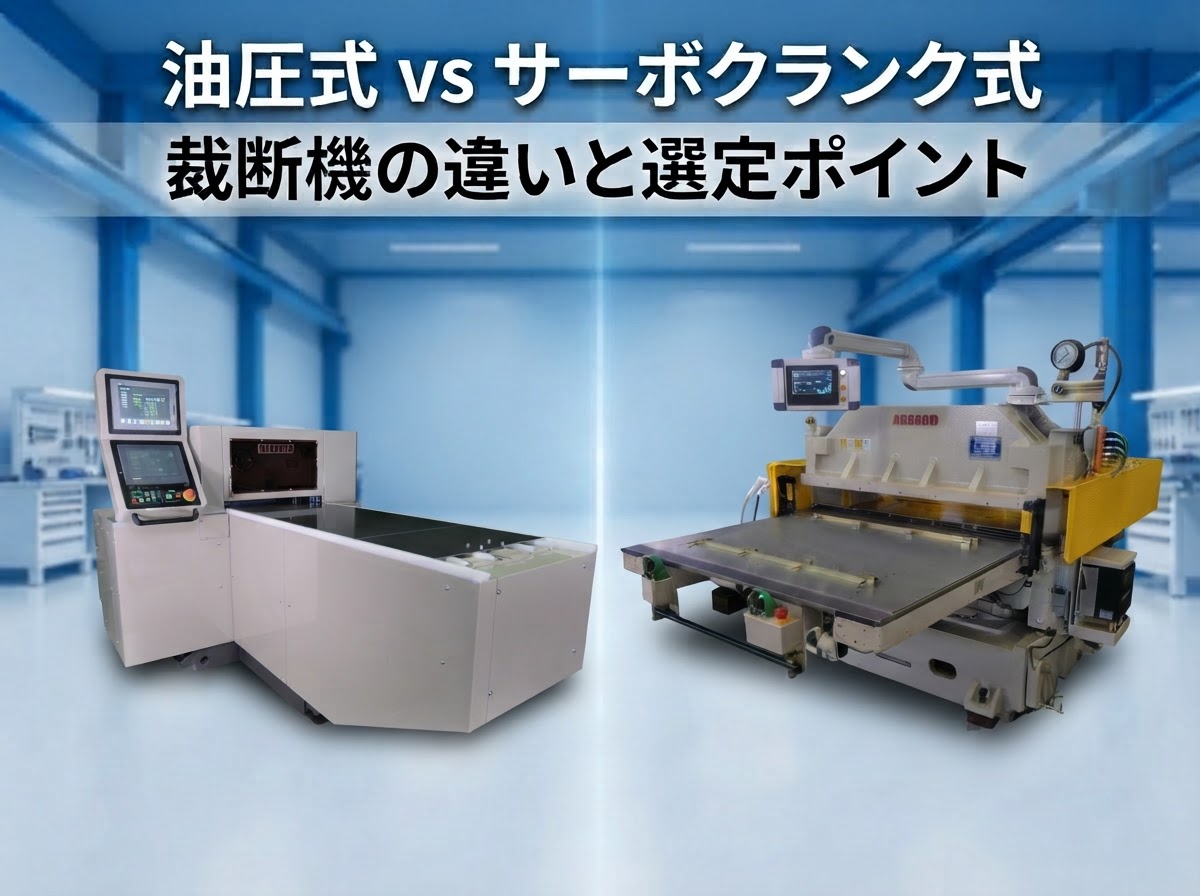
「油圧式とサーボクランク式は何が違うのか」「20年以上使ってきた油圧式の更新で、サーボクランク式に替えるべきか判断がつかない」。抜型裁断機の更新を前にして、こうした迷いを抱える方は少なくありません。
サーボクランク式裁断機は、サーボモータで加圧速度とストローク位置を数値で制御できる機械です。油圧式と比べて加工スピードと繰り返し精度、段取り替えのしやすさに強みがあります。ただし、厚物や大判の加工では油圧式が適する場面も残っています。なお、現場では「サーボプレス」と呼ばれることもありますが、金属を圧して成形するプレス機とは別の機械です。
本記事では、油圧式とサーボクランク式の両方を自社で開発・製造する抜型裁断機の総合メーカー、曙機械工業が、サーボクランク式裁断機の仕組みと油圧式との違い、導入のメリットと留意点、そして自社の材料と工程に合った駆動方式の見極め方を解説します。現場で機械を選ぶ立場の方が、更新の判断材料として使える内容にまとめました。
 読者
20年以上使ってきた油圧式の裁断機を更新することになりました。前任者の資料も残っておらず、サーボクランク式に替えるべきか、油圧式のままでいいのか、何を基準に決めればいいのか分かりません……。
 営業担当
判断の軸は2つです。扱う材料の形状と厚み、求める精度。曙機械工業は油圧式もサーボクランク式も自社で作っているので、どちらかに寄せずにお答えします。この記事で順に見ていきましょう。
- サーボクランク式裁断機の仕組みと、油圧式との精度・速度・段取り・保守の違い
- 曙機械工業の現場で使っている「追い込み量」の判断基準
- 有効作業面積・間口・トン数の3軸で見る、サーボクランク式と油圧式の使い分け
目次
サーボクランク式裁断機とは
サーボクランク式裁断機とは、駆動源にサーボモータを使い、加圧力・移動速度・ストローク位置を数値で制御できる抜型裁断機です。
従来の機械式のように一定の速度と行程で打ち抜くのではなく、材料や刃型に合わせた動作パターンをプログラムとして設定し、呼び出して使えるのが特徴です。フィルムや粘着材のハーフカット、樹脂・スポンジシートの打ち抜きなど、仕上がりの均一さと加工スピードが求められる工程で導入が進んでいます。現場では「サーボプレス」と呼ばれることもありますが、金属を圧して成形するプレス機とは別の機械です。
サーボモータで加圧と速度を数値制御する仕組み
サーボクランク式裁断機は、サーボモータの回転運動をクランク機構で上下運動に変換し、刃型を材料へ押し込んで裁断します。
サーボモータは電気信号で回転角と回転速度を細かく制御できます。そのため、可動盤が下降する速度、刃先が材料に触れる直前の減速、下死点での保持、加圧後の上昇までを、工程ごとに数値で指定できます。曙機械工業には、かつて工作機械(旋盤)を製造していた経歴があり、そのNC制御技術を裁断機に応用して、刃の深さを0.001mm単位で設定できるようにしています。この設定単位は刃の深さ(追い込み量)に関するもので、裁断精度全般の公差を示す数値ではありません。加工途中で一時停止させる、加圧力を保持する、といった動作も同じ制御盤から指示できます。
機械式(クランク式)との違い
従来の機械式(クランク式)との違いは、フライホイールの慣性で回すか、サーボモータで直接回すかにあります。
一般的な機械式は、モータでフライホイールを回し、その慣性力でクランク軸を1回転させて加圧します。一度動き出すと、途中で速度を変えたり、下死点の手前で止めたりすることが構造上できません。サーボクランク式は、フライホイールを介さずサーボモータが直接(または減速機を介して)クランク軸を駆動するため、行程の途中で減速・停止・保持ができます。刃が材料に当たる瞬間の衝撃を抑えられるので、刃型の寿命を延ばしつつ、台紙を残すハーフカットのような薄物の精密加工に向きます。
油圧式とクランク式の駆動原理そのものの違いは、曙機械工業の公式ブログで図解しています。
▶関連記事:油圧とクランクの違いってなに??
サーボクランク式と油圧式の違い
サーボクランク式と油圧式の違いは駆動構造にあり、そこから精度・スピード・段取り性・保守性の差が生まれます。
油圧式裁断機は、油圧シリンダの圧力で加圧します。機械のサイズに対して大きな力を出せ、オープンハイト(上盤と下盤の間口)を広く取れるため、成形品や発泡材のような厚物、大判の材料に向きます。サーボクランク式はサーボモータの制御で動くため、加工スピードと繰り返し精度、条件変更のしやすさで優位です。曙機械工業では、油圧式(OP・OPT・HPシリーズ)とサーボクランク式(MPシリーズ)の両方を自社で開発・製造しているため、どちらかに寄せず、材料と工程に合わせて比較提案しています。
精度・スピード・段取り性の比較
加工精度・スピード・段取り性では、サーボクランク式が油圧式を上回ります。
サーボクランク式は、下降速度の切り替えとストローク位置の設定を数値で行うため、ハーフカットでの刃の追い込み量を安定させやすく、条件変更もプログラムの呼び出しで済みます。油圧式もストロークと圧力の調整はできますが、作動油の温度で粘度が変わるため、稼働初期と安定後で仕上がりが微妙にずれることがあります。秒単位のサイクルタイム短縮と、ミクロン単位の再現性を求める工程では、サーボクランク式が向いています。
| 比較項目 | サーボクランク式裁断機 | 油圧式裁断機 |
|---|---|---|
| 主な駆動源 | サーボモータ+クランク機構 | 油圧ポンプ+油圧シリンダ |
| 加工スピード | 速い(工程ごとに速度を設定) | 中速〜低速 |
| 下死点の再現性・ハーフカット | 高い(数値制御で保持) | 油温の変化で微動しやすい |
| 段取り性(条件変更) | プログラムの呼び出し | 手動調整 |
| 厚物・大判・大荷重 | 有効作業面積・間口・トン数に上限がある | 広い間口と大出力で対応しやすい |
| 保守 | 作動油なし。オイル交換・漏れ点検が不要 | 作動油の交換・漏れ点検が必要 |
メンテナンス性・省エネ性の比較
メンテナンス性と省エネ性でも、作動油を使わないサーボクランク式に明確な利点があります。
油圧式は、作動油の交換と補給、油漏れの点検が定期的に必要となります。サーボクランク式は電動駆動のため、これらの保全作業がなく、動作時だけ電力を使うので待機時の消費電力も抑えられます。油の飛散や油臭がないため、食品トレーの工場や、フィルム・電極材(金属箔)のように異物の混入を嫌う材料の工程で利点になります。
一方で、どちらの駆動方式でも、機械は導入後の保守体制まで含めて選ぶ必要があります。曙機械工業は、機械設計・機械組立に加えて制御設計・電気組立の担当者が社内に在籍しており、アフターサポートは最短で当日対応、標準で1年保証を付けています。修理やアフターサポートの窓口は本庄工場(0495-21-8123)です。
読者メーカーに相談すると、結局はそのメーカーの得意な方式を勧められるのではないでしょうか……?
 営業担当
曙機械工業では、油圧式裁断機(OP・OPT・HPシリーズ)とサーボクランク式裁断機(MPシリーズ)、カッター機を自社で開発・製造しています。特化メーカーのように得意な方式へ寄せることなく、お客様の材料と工程に対する最適解をご提案できるのが、曙機械工業の強みです。
サーボクランク式を導入する3つのメリット
サーボクランク式を導入する主なメリットは、加工精度と歩留まりの向上、段取り時間の短縮、作動油を使わない作業環境の3点です。
従来の機械では難しかった細かな制御ができるため、材料ロスの削減、段取りにかかる人手の削減、品質の平準化につながります。曙機械工業が既存機からサーボクランク式へ更新したお客様から聞くのは、「既存機と比べて精度が格段に上がった」という声です。
加工精度と歩留まりの向上
サーボクランク式は、刃先が下死点に到達する直前で減速し、追い込み量を安定させられるため、抜き残しや台紙の切断を抑えた裁断ができます。
フィルム・不織布・ゴムシート・粘着テープのハーフカット(台紙を残して表面の素材だけを抜く加工)で差が出ます。油圧式では、油温の状態で深さがばらつき、抜き残しが出たり、逆に台紙まで切れて歩留まりが下がることがありました。
ここで大切なのは、追い込み量の判断基準です。曙機械工業の現場では、追い込み量の良否を「製品がきれいに抜けるか抜けないか」「抜き残しがあるかないか」で判断します。事前に打ち抜く音や刃の当たりの弱さで見当をつけることはありますが、最終的には実際に抜いて確認します。刃先が丸まっていないか、目に見える傷がないかも同時に見ます。抜き残しがある箇所を抜けるように調整していく作業を、曙機械工業では「ムラ取り」と呼びます。サーボクランク式はこの追い込み量を数値で保持できるため、ムラ取りで詰めた条件を次のロットでも再現しやすくなります。
精度の土台になるのは盤面です。曙機械工業は最大2000×3000mmの盤面を自社内で研磨加工しており、盤面の精度が安定しないと「場所によって切れたり切れなかったりする」「同じ場所でも加工結果がばらつく」問題が起きると公式ブログで説明しています。
▶関連記事:ハーフカットとは?図で分かる加工の基本
段取り時間の短縮(数値プログラム化)
加工条件(圧力・ストローク・速度・待機位置)を数値プログラムとして保存できるため、型替えや品目変更のときの段取り時間を短くできます。
熟練オペレーターの感覚に頼っていた微調整が、制御盤のプログラム呼び出しで再現できます。曙機械工業が現場で聞く例では、切れ味が落ちた機械や、裁断機以外の切断方法へ流れた工程で、段取りのたびに15〜30分の調整が発生し、歩留まりの悪化から検査工程まで増えていたケースがあります。こうした現場が数年後に裁断機へ戻ってくることもあります。段取りの数値化は、この調整時間を減らす手段です。
さらに曙機械工業では、二次元コード刃型管理システム(特許第4507318号)を組み合わせられます。刃型と作業指示書の二次元コードを照合すると、プログラムと可動盤の高さを自動で切り替え、刃型の取り違えによる不良や刃型のクラッシュを防ぎます。
作動油を使わない作業環境と省エネ
サーボクランク式は作動油を使わない電動駆動なので、油の飛散や漏れがなく、静かな作業環境を保てます。
油圧式のように圧力保持のためにポンプを常時回す必要がなく、加圧と動作のときだけ電力を使うため、消費電力も抑えられます。油臭や油汚れを避けたい食品トレーの工場、フィルムや電極材(金属箔)のように異物混入を嫌う材料の工程で利点になります。
サーボクランク式導入のデメリット・留意点
サーボクランク式には、初期導入コスト、加工サイズとトン数の上限、既存機からの操作の変化という3つの留意点があります。
メリットだけで判断せず、自社の加工条件と生産計画に照らして確認しておくことが必要です。曙機械工業では、無理にサーボクランク式を勧めるのではなく、材料と工程によっては油圧式を提案することもあります。
初期導入コストの高さ
サーボクランク式は、サーボモータと制御装置、精密なクランク機構を搭載するため、同等能力の油圧式より初期導入コストが高くなる傾向があります。
「従来機が古くなったから」という理由だけで更新すると、投資対効果が見合わないことがあります。型替えの頻度が高いか、ハーフカットの精度がシビアに求められるか、段取り短縮と不良率の低減で機械代を回収できるかを見極めてください。
有効作業面積・間口・トン数の上限
サーボクランク式で対応できる範囲は、有効作業面積・ストローク(間口)・トン数の3軸で決まり、大判・厚物・超大荷重の加工には上限があります。
曙機械工業のサーボクランク式裁断機の標準盤面は600×400と850×580の2サイズで、精度を求める材料では1300mm程度が上限になります。油圧式は2500×2000mm程度まで対応の余地があります。指定トン数の特注やストローク(間口)の変更は、曙機械工業では対応していません。材料の厚みは10mm以下が基本です。有効作業面積・間口・トン数のどれかがサーボクランク式の範囲を超える場合は、油圧式を選ぶのが適切です。
既存機からの切り替えで変わる操作
既存機から駆動方式を替えると操作系が変わるため、オペレーターの慣れという見えないコストが生じます。
機械の更新で「既存機のメーカーをそのまま継続する」判断が多いのは、操作方法とメンテナンスの窓口が変わらないからです。曙機械工業が受注に至らなかった案件でも、価格と並んで「使い慣れた既存機の継続」が理由になることが多く、納期や仕様で負けることはほとんどありません。切り替えを検討するときは、テストカットの場で実際の操作画面と段取りの手順まで確認し、今のオペレーションからどこが変わるのかを具体的に洗い出しておくことが、導入後の立ち上げを短くします。
自社に合う駆動方式の選び方
自社に合う駆動方式は、材料の形状と厚み、求める精度を見極めてから選びます。
「最新のサーボ式だから良い」「昔から油圧式だから安心」で選ぶと、本来の性能が出ません。曙機械工業は油圧式・サーボクランク式・カッター機を自社で揃えているため、特定の方式に寄せずに、材料と工程から選定基準を示せます。
材料の形状・厚み・業界で見極める
加工対象がシート材かロール材か、全切りかハーフカットか、材料の厚みがどの程度かで、選ぶべき機種は分かれます。
フィルム・粘着テープ・電極材(金属箔)のようにロール原反から高速で連続してハーフカットする工程には、サーボクランク式の連続裁断機(MP-SRシリーズ)が向きます。自動車部品向けの樹脂・スポンジ材や厚手のゴム板、積層した不織布のような厚物の全切り、大判シート材の加工には、広い間口と大きな加圧力を持つ油圧式(OP・HPシリーズ)が適します。刃型が型抜刃か一本刃かによっても機械の選択が変わるため、材料と刃型をセットで検討してください。
テストカットで加工品質を確かめる
駆動方式を確定する前に、実際の材料と刃型でテストカットを行い、仕上がりを現物で確かめることが必要です。
材料の粘りや厚みのばらつき、刃型の種類によって、下死点での逃げや切断面のバリの出方は変わります。大切なのは、油圧式とサーボクランク式の両方で同じ材料を裁断し、追い込み量の安定性と切り口を並べて比較することです。曙機械工業では両方式を自社で持っているため、この比較を1か所で行い、材料に合う方式と仕様を提案しています。
抜型裁断機の導入・更新のご相談は曙機械工業へ
サーボクランク式裁断機は、サーボモータの数値制御で加工精度と段取り性を高める機械です。
油圧式や機械式と比べて加工スピードとハーフカットの精度に優れ、条件のプログラム化と作動油を使わない構造で、段取り短縮と作業環境の改善に貢献します。一方で、初期導入コスト、有効作業面積・間口・トン数の上限、既存機からの操作の変化という留意点があるため、材料と工程を見極めたうえで駆動方式を選ぶことが必要です。
【駆動方式を選ぶときの判断ポイント】
- 追い込み量の判断基準:抜き残しの有無で見て、最後は実際に抜いて確認する。数値で保持できるサーボクランク式は、その条件を再現しやすい
- 油圧式との使い分け:薄物・精密・多品種はサーボクランク式、厚物・大判・大荷重は油圧式
- 費用の比べ方:導入価格だけでなく、修理費・対応の速さ・同じメーカーで継続できるかまで含める
曙機械工業は、サーボクランク式(MPシリーズ)から油圧式(OP・OPT・HPシリーズ)、カッター機まで自社で開発・製造しています。特化メーカーのように特定の方式へ寄せず、材料と工程に対する最適解を提案できることが、曙機械工業の強みです。
「自社の材料がサーボクランク式に合うか試したい」「油圧式からの更新で精度とスピードがどれほど変わるか見たい」という方は、実際の材料をお預かりして行うテストカットをご利用ください。